Found a design you like or need custom guidance? We can help. Fill in the form about your project, and we’ll contact you to discuss options and answer questions.
El Moldeo Por Soplado Y Estiramiento ocupa un lugar estratégico en los envases de PET. Permite fabricar botellas ligeras, resistentes y dimensionalmente uniformes. También exige precisión térmica, control de presión y moldes cuidadosamente calibrados.
El informe The Future of PET Packaging to 2028, de Smithers, relaciona el crecimiento del PET con bebidas, alimentos y productos de cuidado personal. Grand View Research también identifica la automatización y la eficiencia energética como motores del mercado de maquinaria de soplado. China destaca por su capacidad industrial, sus cadenas de suministro integradas y la creciente inversión en equipos de alta velocidad.
El especialista Ottmar Brandau ha descrito la botella de PET como “el envase más exitoso jamás creado”. La frase parece contundente. Sin embargo, exige una lectura crítica: el éxito comercial no elimina los retos ambientales. El consumo energético, la resina reciclada y la recuperación posconsumo deben evaluarse junto con el precio y la productividad.
Este análisis presenta diez empresas chinas vinculadas al Moldeo Por Soplado Y Estiramiento. Considere experiencia exportadora, estabilidad de las máquinas, asistencia técnica y compatibilidad con distintos formatos. También observa certificaciones, repuestos y resultados comprobables. No todas comunican sus datos con la misma claridad. Ese detalle importa.
Una línea puede producir millas de envases por hora. Un ajuste incorrecto puede generar paredes desiguales, fugas o desperdicios visibles. Por eso, la selección no debe basarse únicamente en catálogos brillantes. Conviene contrastar pruebas, referencias industriales y servicio posventa antes de decidir.
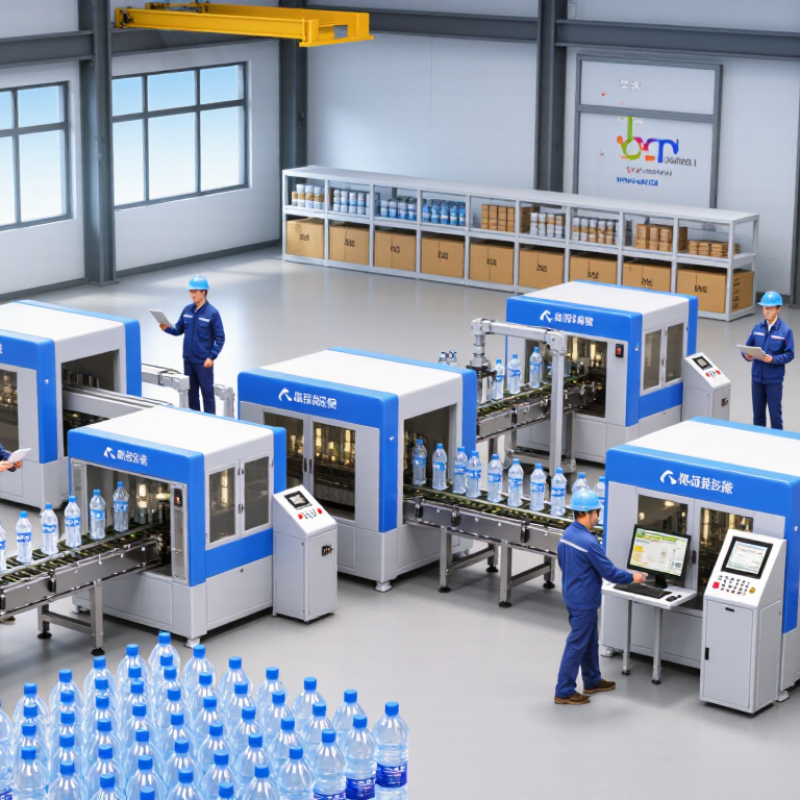
El moldeo por soplado y estiramiento en China abarca equipos, moldes, preformas y servicios técnicos. Su alcance creció junto con los envases ligeros de PET. También incluye soluciones para bebidas, aceites, cosméticos y productos domésticos. Cada segmento exige controles distintos de presión, temperatura y espesor.
La clasificación puede basarse en la capacidad productiva, el nivel de automatización y el tipo de envase. Las máquinas de una cavidad sirven para pruebas y pequeños lotes. Las líneas multicavidad responden a producciones continuas. La escala importa. Otros criterios incluyen calentamiento por lámparas infrarrojas, consumo energético, velocidad y cambio de formato.
Una evaluación profesional debe revisar la tolerancia, la estabilidad del cuello y la distribución del material. Conviene solicitar muestras, planos técnicos y registros de mantenimiento. Las pruebas deben medir resistencia, transparencia y comportamiento después del almacenamiento. Una auditoría de fábrica aporta datos sobre trazabilidad y control de calidad. No todo encaja. A veces, una línea rápida produce más desperdicio por una mala calibración. También puede existir una diferencia entre la capacidad anunciada y el rendimiento real. Por eso, la comparación necesita datos verificables, pruebas presenciales y condiciones de producción claramente definidas.
La selección de estas diez empresas debe centrarse en datos técnicos verificables , no solo en fotografías o promesas comerciales. La capacidad de producción indica cuántos envases pueden fabricarse por hora. Sin embargo, una cifra elevada pierde valor si la máquina trabaja con paradas frecuentes. Las cavidades también son importantes: más cavidades aumentan la producción, pero exigen moldes precisos y un mantenimiento constante.
El rendimiento debe analizarse junto con los ciclos por hora. Una máquina estable mantiene tiempos regulares y reduce los desperdicios en cada turno. El consumo energético, expresado por unidad fabricada, permite comparar mejor distintos tamaños de equipo. Conviene revisar mediciones reales, condiciones de prueba y tipo de preforma. Los resultados pueden cambiar mucho. Una evaluación seria también considera asistencia técnica, disponibilidad de repuestos y experiencia del fabricante en líneas industriales. Ningún indicador funciona por separado.
Consejos: Solicita informes de producción, pruebas con tu material y registros de consumo. Compara piezas por kilovatio-hora, no únicamente la potencia instalada. Observe el proceso en funcionamiento. Una visita técnica revela ruidos, vibraciones y pausas que una ficha comercial suele omitir. También es prudente dejar margen para futuras ampliaciones, aunque esa decisión puede elevar la inversión inicial.
El perfil técnico de las diez principales empresas chinas de moldeo por soplado y estiramiento exige comparar datos verificables. Conviene revisar años de operación, capacidad instalada y mercados atendidos. También importa conocer sus controles sobre temperatura, presión y espesor. Una ficha comercial no demuestra por sí sola un rendimiento industrial.
Una empresa se especializa en botellas PET para bebidas. Otra fabricación de envases HDPE mediante extrusión y soplado. Una tercera desarrolla moldes de alta precisión para producciones rápidas. Otra ofrece líneas automáticas con inspección visual integrada. Una compañía trabaja con recipientes pequeños y tolerancias estrictas. Otra adaptación de equipos para envases grandes y paredes reforzadas. También aparece un fabricante enfocado en sistemas de estiramiento biaxial. Una firma combina diseño de moldes, pruebas piloto y asistencia técnica. Otra prioridad son las máquinas compactas para productores medianos. La décima destaca por integrar secado, alimentación y control centralizado.
Los perfiles más sólidos muestran cifras sobre producción horaria, consumo energético y porcentaje de rechazo. Ese detalle permite comparar algo más que el precio. Las pruebas deben incluir variaciones de peso, resistencia al impacto y estabilidad dimensional. Hay catálogos técnicamente atractivos, pero algunos datos necesitan confirmación independiente. Una visita a fábrica puede revelar diferencias en limpieza, mantenimiento y trazabilidad. También conviene solicitar muestras fabricadas con el material previsto. El rendimiento cambia cuando la materia prima, el molde o la velocidad se modifican.
Ahí queda una duda útil: ¿la máquina mantiene precisión después de millas de ciclos?
Comparar las diez principales empresas chinas de moldeo por soplado y estiramiento exige mirar más allá del precio. El PET ofrece transparencia, buena barrera y envases ligeros para bebidas. Su proceso de inyección-estirado requiere controlar la temperatura de la preforma con precisión. Un pequeño cambio afecta el espesor del hombro y la base.
El HDPE destaca por su resistencia al impacto y su tacto opaco. Resulta práctico para productos domésticos, envases técnicos y recipientes con paredes gruesas. El PP soporta mejores temperaturas elevadas, aunque puede requerir ajustes adicionales para conservar la rigidez. En cada proveedor conviene revisar la fuerza de cierre, el volumen de producción, el consumo eléctrico y la estabilidad del ciclo. La textura importa.
Desde la experiencia industrial, una máquina rápida no siempre produce mejor. Hay que comprobar muestras reales, tolerancia del cuello, distribución del material y porcentaje de rechazo. Las pruebas deben incluir presión, caída y almacenamiento prolongado. También conviene solicitar registros de mantenimiento y datos medidos, no solo folletos comerciales. A veces, las cifras parecen excelentes, pero cambian con otra resina o molde. Ninguna tecnología gana en todos los casos. La elección depende del diseño, la capacidad instalada y el servicio técnico disponible. Admitir esta limitación evita decisiones demasiado optimistas.
Comparación anónima de capacidades basada en configuraciones de máquinas chinas comercialmente establecidas y rangos operativos típicos de la industria.
| Rango | Perfil de capacidad anónimo | Tecnología primaria | Materiales compatibles | Capacidad típica del contenedor | Rango de salida típico | Gama de preformas o parsons | Fortalezas técnicas clave | Aplicaciones típicas | Características de automatización y sostenibilidad |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Perfil A PET de alta velocidad | Moldeo por soplado con estiramiento y recalentamiento en dos etapas | Mezclas de PET y rPET | 200 ml–2,5 L | 8.000–36.000 botellas/hora | Preformas de 12 a 120 g; acabados de cuello de 28 a 100 mm | Estiramiento biaxial estable, alto número de cavidades, distribución precisa de la pared de la botella. | Agua, refrescos carbonatados, aceite comestible, líquidos domésticos | Movimiento accionado por servomotor, calentamiento de preformas por infrarrojos, detección automática de rechazos, opciones de recuperación de calor. |
| 2 | Perfil B PET flexible | Moldeo por soplado con recalentamiento lineal | MASCOTA rMECO | 100 ml–2,0 L | 2.000–12.000 botellas/hora | Preformas de 10 a 90 g; acabados de cuello de 18 a 63 mm | Cambios rápidos y economía práctica para líneas de producción pequeñas y medianas. | Jugos, agua, salsas, productos de cuidado personal y limpieza. | Almacenamiento de recetas, control automático de temperatura, diseño compacto, inspección visual opcional. |
| 3 | Perfil C Mascota grande | Moldeo por soplado y estirado en dos etapas para grandes contenedores | Mezclas de PET y rPET | 2–30 L | 300–4.800 botellas/hora | Preformas de 50 a 450 g; formatos de boca ancha y cuello grande. | Contenedores de gran volumen con relaciones de estiramiento controladas y rendimiento de carga superior mejorado. | Dispensadores de agua, envases a granel, líquidos industriales, aceite comestible | Hornos con gestión energética, perfiles de estirado programables, sistemas de lubricación automáticos. |
| 4 | Perfil D Extrusión de HDPE | Moldeo por extrusión-soplado con cabezal monocapa o multicapa | HDPE MDPE PCR-HDPE | 100 ml–60 L | 200–3.000 contenedores/hora | Parsión continua o intermitente; espesor de pared de 1 a 20 mm | Alta resistencia al impacto, compatibilidad química y fuerte integración del mango. | Envases para detergentes, lubricantes, agroquímicos, automoción e industria. | Programación de parsión, reciclaje instantáneo, prueba de fugas, estructuras de barrera multicapa |
| 5 | Perfil E Extrusión de PP | Moldeo por extrusión-soplado optimizado para polipropileno | PP PPC PP relleno de talco | 100 ml–10 L | 400–2400 contenedores/hora | Preforma corta o continua; espesor de pared de 0,8 a 8 mm | Mayor resistencia a la temperatura y buena compatibilidad con bisagras o bisagras flexibles. | Frascos para el sector sanitario, recipientes de laboratorio, envases para alimentos y piezas técnicas. | Control de extrusión servoaccionado, programación de preformas que ahorra material, control automático de enfriamiento del molde. |
| 6 | Perfil F Especialista de IBM | Moldeo por soplado y estirado por inyección | PET PP PE | 5 ml–1,5 L | 1.200–9.600 contenedores/hora | Preformas moldeadas por inyección; aproximadamente 1–80 g | Excelente precisión en el cuello, aspecto limpio y dimensiones de envases pequeños repetibles. | Envases para productos farmacéuticos, cosméticos, médicos, de laboratorio y de cuidado personal de alta gama. | Inyección y soplado integrados, diseños compatibles con salas blancas, control preciso de la temperatura del molde. |
| 7 | Perfil G PET de cuello ancho | Moldeo por soplado y estiramiento en dos etapas para formatos de boca ancha | MASCOTA rMECO | 200 ml–5 L | 1.000–12.000 contenedores/hora | Preformas de 20 a 180 g; acabados de cuello de 38 a 120 mm | Estabilidad de boca ancha, control mejorado del panel y superficies de taponado fiables. | Aceite comestible, polvos, salsas, ingredientes alimentarios y productos químicos para el hogar. | Inspección automática del acabado del cuello, sustitución rápida del molde, zonas de horno programables |
| 8 | Perfil H HDPE multicapa | Moldeo por soplado de extrusión multicapa | Capas de PCR de HDPE EVOH | 250 ml–30 L | 250–1.800 contenedores/hora | Preforma multicapa; espesor de pared aproximado de 1 a 15 mm | Mejora del rendimiento como barrera contra el oxígeno, la humedad o los productos químicos mediante coextrusión. | Agroquímicos, fluidos para sistemas de combustible, detergentes y productos industriales sensibles. | Control de la relación de capas, prueba automática de fugas, separación de desechos y gestión de material reciclado. |
| 9 | Perfil I Embalaje técnico | Moldeo por soplado y extrusión con cabezal acumulador | HDPE PP ABS PA | 5–200 L | 20–500 contenedores/hora | Grandes preformas; espesor de pared aproximado de 3 a 30 mm. | Piezas de gran volumen y de ingeniería con formas complejas y secciones reforzadas | Tanques industriales, conductos para automóviles, paletas, bidones y carcasas técnicas. | Control de peso del acumulador, manipulación robótica de piezas, desbarbado automático y monitorización dimensional. |
| 10 | Perfil J Híbrido compacto | Moldeo por soplado y estirado compacto y moldeo por soplado y extrusión de pequeño formato. | PET HDPE PP | 30 ml–5 L | 600–6.000 contenedores/hora | preformas de 3 a 150 g o parisones pequeños | Producción flexible para múltiples tipos de envases y cambios de formato frecuentes. | Botellas pequeñas de bebidas, cosméticos, alimentos, productos sanitarios y envases para el hogar. | Moldes modulares, configuración basada en recetas, recuperación de aire a baja presión y herramientas de cambio rápido. |
Nota sobre los datos: Las cifras de capacidad corresponden a rangos de ingeniería típicos para configuraciones de equipos disponibles comercialmente en China. El rendimiento real depende del grado del material, el diseño del contenedor, el número de cavidades, el peso de la preforma o parison, el acabado del cuello, las condiciones de refrigeración, los servicios auxiliares y los requisitos de calidad. Los perfiles son anónimos y no constituyen clasificaciones de empresas auditadas.
Las diez principales empresas chinas de moldeo por soplado y estiramiento atienden envases PET para bebidas, cosmética, productos farmacéuticos y aceites alimentarios. Smithers estima que el consumo mundial de envases PET seguirá creciendo, impulsado por formatos ligeros y reciclables. En estas fábricas destacan líneas de alta velocidad, control de espesor y sistemas de visión para detectar deformaciones.
Las certificaciones separan la capacidad real de la publicidad. ISO 9001 demuestra control de calidad; ISO 14001 respalda la gestión ambiental. Para envases destinados a alimentos, son relevantes los requisitos de contacto alimentario aplicables en China, Europa y Estados Unidos.
Algunas plantas también presentan auditorías BRCGS, pruebas de migración y trazabilidad por lote. Conviene revisar cada certificado. No todos cubren el mismo producto.
China mantiene una posición exportadora sólida en maquinaria y soluciones de transformación plástica , según estadísticas de UN Comtrade y datos de Trade Map. Sin embargo, la cuota internacional de cada fabricante depende del código aduanero, el tipo de equipo y el año analizado. Las cifras pueden parecer exactas y no ser comparables.
Un comprador debería solicitar referencias de exportación, consumo energético por botella y capacidad instalada comprobable. Ese detalle suele faltar. El rendimiento anunciado tampoco siempre coincide con una planta funcionando a tres turnos.